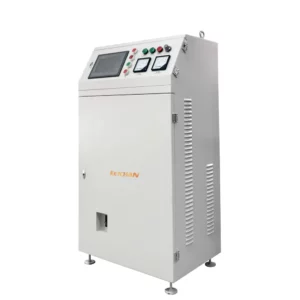
Indukciós előmelegítés (képekkel, videókkal, alkalmazásokkal)

Mi az indukciós előmelegítés?

  A fontos alkatrészek, az ötvözött acél és a vastag részek hegesztése indukciós előmelegítést igényel a hegesztés előtt. A teljes hegesztési rész vagy a hegesztési terület egy részének hegesztés előtti felmelegítését előmelegítésnek nevezzük. A teljes hegesztési rész vagy a hegesztési terület egy részének hegesztés előtti felmelegítésének folyamatát indukciós előmelegítési eljárásnak nevezzük.

  A nagy hegesztési szilárdságú és keményedő hajlamú acélok, különösen jó hővezető képességű anyagok és nagy vastagságú hegesztőalkatrészek esetében, valamint ha a hegesztési terület körüli környezeti hőmérséklet túl alacsony, gyakran szükséges a hegesztőalkatrészek indukciós előmelegítését elvégezni. hegesztés. Az indukciós előmelegítés fő célja a hegesztett kötés hűtési sebességének csökkentése. Az indukciós előmelegítés nemcsak a hűtési sebességet csökkentheti, de nem befolyásolja a tartózkodási időt magas hőmérsékleten, ami ideális. Ezért a réz keményedési hajlamú hegesztésekor az indukciós előmelegítő gép fő technológiai intézkedése a hűtési sebesség és a keményedési hajlam csökkentése, nem pedig a huzal energia növelése. 

  Ha többrétegű és többszörös menetes hegesztést végeznek a hegesztésen, az elülső varrat legalacsonyabb hőmérsékletét a hegesztés végén rétegközi hőmérsékletnek nevezzük. Az indukciós előmelegítést igénylő anyagoknál, ha többrétegű hegesztésre van szükség, a rétegközi hőmérsékletnek meg kell egyeznie az indukciós előmelegítési hőmérséklettel, vagy kissé magasabbnak kell lennie annál. Ha a rétegközi hőmérséklet alacsonyabb, mint az indukciós előmelegítés hőmérséklete, újra elő kell melegíteni.

Miért érdemes indukciós előmelegítést használni?

  1. Az indukciós előmelegítés lelassíthatja a hűtési sebességet a hegesztés után. Előnyös, ha a hegesztési varratban lévő diffúz hidrogént elkerüljük, és elkerüljük a hidrogén okozta repedéseket. Ugyanakkor csökkenti a hegesztési tömítést és a hő által érintett zóna keményedési szintjét, a hegesztett kötés repedésállósága javul.
  2. Az indukciós előmelegítés csökkentheti a hegesztési feszültséget. A hegesztők közötti hőmérséklet-különbség (más néven hőmérséklet-gradiens) a hegesztési területen egyenletesen helyi vagy teljes indukciós előmelegítéssel csökkenthető. Ezáltal egyrészt csökken a hegesztési feszültség, másrészt csökken a hegesztési feszültség, ami jót tesz a hegesztési repedések elkerülésének.
  3. Az indukciós előmelegítés csökkentheti a hegesztett szerkezetek kényszerfokát, különösen nyilvánvaló a szögcsukló kényszerének csökkentése. Az indukciós előmelegítés hőmérsékletének növekedésével a repedés előfordulása csökken.

  Indukciós előmelegítési hőmérséklet és rétegközi hőmérséklet (Megjegyzés: ha többrétegű és többmenetes hegesztést végeznek a varraton, az elülső varrat legalacsonyabb hőmérsékletét rétegközi hőmérsékletnek nevezzük az utóhegesztéskor. Az indukciós előmelegítő hegesztést igénylő anyagoknál , ha többrétegű hegesztésre van szükség, akkor a rétegközi hőmérséklet legyen egyenlő vagy valamivel magasabb, mint az indukciós előmelegítési hőmérséklet Ha a rétegközi hőmérséklet alacsonyabb, mint az indukciós előmelegítés, akkor ismét indukciós előmelegítést kell végezni.

  Ezenkívül az indukciós előmelegítési hőmérséklet egyenletessége az acéllemez vastagsága irányában és a hegesztési területen fontos hatással van a hegesztési feszültség csökkentésére. A helyi indukciós előmelegítés szélességét a hegesztő kényszere alapján kell meghatározni, általában a hegesztési zóna körüli falvastagság háromszorosa, de legalább 150-200 mm. Ha az indukciós előmelegítés nem egyenletes, nemcsak a hegesztési feszültséget nem csökkenti, hanem növeli a hegesztési feszültséget.

Hogyan találjuk meg a megfelelő indukciós előmelegítési megoldást?

A megfelelő indukciós előmelegítő berendezés kiválasztásakor elsősorban a következő szempontokat kell figyelembe venni:

  1. A fűtött munkadarab alakja és mérete: Nagy munkadarab, rúd anyaga, tömör anyag, relatív teljesítményű, alacsony frekvenciájú indukciós fűtőberendezést kell választani; Ha a munkadarab kicsi, cső, lemez, fogaskerék stb., akkor alacsony relatív teljesítményű és nagy frekvenciájú indukciós előmelegítő berendezést kell választani.
  2. A fűtendő mélység és terület: Mély fűtési mélység, nagy terület, teljes fűtés, nagy teljesítményű, alacsony frekvenciájú indukciós fűtőberendezést kell választani; Sekély fűtési mélység, kis terület, helyi fűtés, viszonylag kis teljesítmény kiválasztása, nagyfrekvenciás indukciós előmelegítő berendezés.
  3. A szükséges fűtési sebesség: Ha a fűtési sebesség gyors, akkor a viszonylag nagy teljesítményű és viszonylag nagy frekvenciájú indukciós fűtőberendezést kell választani.
  4. Berendezés folyamatos üzemidő: A folyamatos üzemidő hosszú, viszonylag válasszon valamivel nagyobb teljesítményű indukciós előmelegítő berendezést.
  5. Távolság az indukciós fűtőfej és az indukciós gép között: Hosszú csatlakozás, még vízhűtéses kábelcsatlakozás használata esetén is viszonylag nagy teljesítményű indukciós előmelegítő gépnek kell lennie.

Mi az indukciós előmelegítő gép alkalmazása?

Az utóbbi években, ahogy a technológia folyamatosan változik, az indukciós előmelegítő gépeket széles körben használják mindenféle iparágban. Általában a következő indukciós előmelegítési területeket foglalja magában.

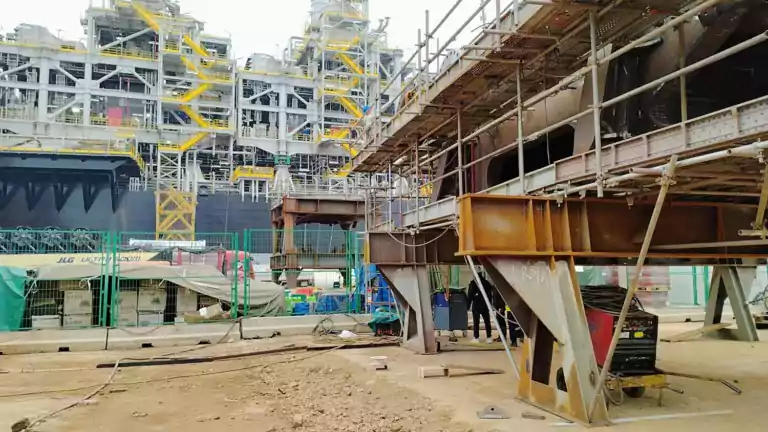
  1. Indukciós előmelegítés: indukciós előmelegítés hegesztéshez, előmelegítés bevonáshoz, előmelegítés összeszereléshez, indukciós előmelegítés formához, indukciós előmelegítés hajófedélzethez.
  2. Hegesztés utáni indukciós hőkezelés: Nyomástartó edények, kazánok, hengerek, szelepek, csövek és egyéb fém alkatrészek hegesztés utáni hőkezelése.
  3. Közepes indukciós fűtés és szigetelés: Kőolajvezeték, vízvezeték indukciós előmelegítés, reaktív gázvezeték fűtés, faszárítás, fémszárítás stb.

Az indukciós előmelegítő berendezéseket petrolkémiai, olaj- és gázvezetékekben, repülőgépiparban, hajógyártásban, acélgyártásban, kazánokban, hajógyártásban, nyomástartó edényekben, acélvázszerkezetekben, vasútépítésben, hidak építésében, bányaépítésben, autógyártásban, atomenergiában, bányászatban stb. használják.

Kapcsolódó tudás

Elektromágneses indukciós fűtés öntőformákhoz (2)

Elektromágneses indukciós öntőformák fűtése

  A formák indukciós melegítése a műanyag fröccsöntésében és fémformázásban széles körben használt technika. Ez magában foglalja az elektromágneses terek felhasználását, amelyek közvetlenül a forma felületén belül termelnek hőt,

Nagy csővezetékes henger hőmegőrzése hegesztés után (3)

Nagy csővezetékes henger hőmegőrzése hegesztés után

A hőmegőrzés vagy hegesztés utáni hőkezelés (PWHT) döntő fontosságú a nagy csővezetékes hengereknél a hegesztés után. Ez a folyamat szabályozott fűtést és hűtést foglal magában a maradék feszültségek enyhítése, a keménység csökkentése és a javítás érdekében

Motorok és rotorok beszerelése és eltávolítása indukciós fűtéssel

Motorok és rotorok beszerelése és eltávolítása

Az indukciós fűtés rendkívül hatékony módszer a motorok és rotorok beszerelésére és eltávolítására egyaránt. Telepítési előmelegítés: A motort vagy a forgórészt indukciós fűtőberendezéssel előmelegítik, ami

A tengelyfej indukciós fűtésű forró szerelvénye (1)

Indukciós fűtés A tengelyfej forró szerelvénye

A tengelyfejek indukciós fűtésű meleg összeszerelése egy olyan folyamat, amelyben indukciós fűtőberendezést használnak a tengelyfej előmelegítésére az összeszerelés előtt. Ez a módszer biztosítja a szoros illeszkedést és
A termikus olajos elektromos fűtőkemencék alkalmazásai (3)

Termikus olaj elektromos fűtő kemence

A termikus olajos elektromágneses fűtőkemencék, más néven szerves hőhordozó kemence, a biztonságot, a hatékonyságot és a fejlett technológiát integrálja a modern ipari folyamatok igényeinek kielégítésére. Egy élvonalbeli ipart képvisel

Segítségre van szüksége?
Lapozzon a lap tetejére

Kérjen ajánlatot